Od arkusza do kartonu - zautomatyzowany proces wykończenia opakowań
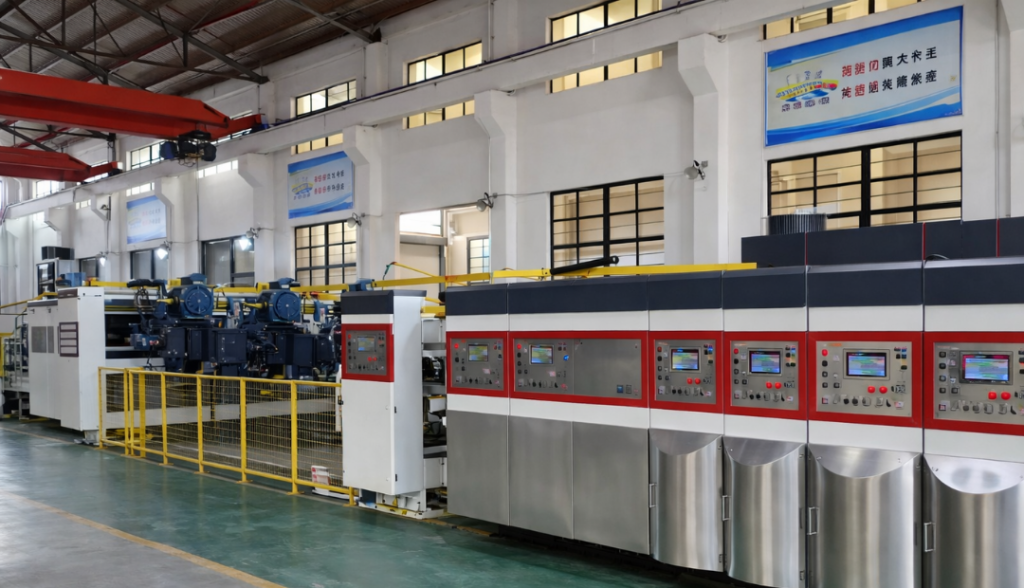
Zintegrowana linia drukująco-zszywająca stanowi kluczowy element końcowego etapu produkcji opakowań z tektury falistej. To właśnie na tym etapie surowa, wcześniej wytworzona tektura zyskuje ostateczny kształt, funkcjonalność oraz szatę graficzną. Proces rozpoczyna się od precyzyjnego nadruku, który nadaje opakowaniom odpowiednią kolorystykę i umożliwia umieszczenie niezbędnych informacji produktowych oraz elementów brandingowych.
W kolejnych fazach technologicznych realizowane są operacje slotowania, wykrawania, składania oraz zszywania lub klejenia, dzięki którym arkusz tektury przekształcany jest w gotowy karton. Zintegrowane sterowanie poszczególnymi sekcjami pozwala zachować wysoką dokładność wymiarową i powtarzalność produkcji, nawet przy dużych prędkościach pracy.
Ostatnim etapem jest sekcja odbioru, w której gotowe kartony są automatycznie liczone, porządkowane i przygotowywane do dalszego pakowania. Dzięki połączeniu wysokiej wydajności, stabilności procesu oraz szerokich możliwości konfiguracji, linie drukująco-zszywające stają się coraz powszechniej stosowanym rozwiązaniem w nowoczesnych zakładach produkujących opakowania z tektury falistej.
Inteligentne sterowanie sekcją zszywania
W nowoczesnych liniach produkcyjnych kluczowe znaczenie ma utrzymanie ciągłości pracy oraz maksymalnej wydajności. W tym celu sekcja zszywania została wyposażona w taśmę podającą, która umożliwia realizację procesu zszywania bez konieczności zatrzymywania maszyny. Takie rozwiązanie znacząco skraca przestoje i zwiększa efektywność całej linii.
System sterowania PLC, oparty na magistrali EtherCAT zapewnia precyzyjną synchronizację wieloosiowych serwonapędów, umożliwiając pracę z wysoką prędkością i dokładnością pozycjonowania. Po zmianie formatu produktu oprogramowanie automatycznie oblicza optymalny rozstaw zszyć na podstawie parametrów technologicznych, takich jak liczba zszyć, szerokość arkusza czy szerokość zakładki.
Umożliwia również regulację położenia pierwszego i ostatniego zszycia, a także globalnego przesunięcia pozycji zszywania w trakcie pracy. Wszystkie te korekty generowane są automatycznie przez funkcję elektronicznej krzywki (cam) w sterowniku PLC, eliminując konieczność regulacji mechanicznych.
Wskaźnik produkcji linii drukująco-zszywającej
| Prędkość klejenia | 200 arkuszy/min |
| Prędkość zszywania kartonów | 120 arkuszy/min (wysokość kartonu 500 mm) |
| Prędkość zszywania | 1000-1500 zszyć/min |
| Dokładność zszywania | odchylenie ±1 mm |
Proces technologiczny linii produkcyjnej drukująco-zszywającej do opakowań z tektury falistej
Proces czterokolorowej linii drukowania, slotowania, wykrawania, klejenia i zszywania podzielony jest na siedem głównych sekcji:
1. Podawanie arkuszy tektury falistej
Boczne i przednie prowadnice automatycznie dostosowują szerokość do ustawionego formatu tektury. Automatyczna regulacja zwiększa dokładność pozycjonowania w kolejnych etapach i poprawia jakość drukowania, rowkowania, wykrawania oraz składania.
2. Drukowanie na tekturze falistej
Faza drukowania sterowana jest przez serwomotor z możliwością regulacji w zakresie 360°, co pozwala na szybką i precyzyjną korektę pozycji nadruku.
3. Slotowanie kartonów – nacinanie i bigowanie
Uchwyty noży sterowane są serwomotorami. Pięć noży tnących może być regulowanych jednocześnie, a wysokość pudełka ustawiana jest automatycznie zgodnie z zadanym formatem.
4. Wykrawanie pudeł kartonowych
Wałek z gumową nakładką posiada funkcję kompensacji, a niezależny serwomotor podąża za osią główną, zapewniając identyczne wymiary wykrawania dla każdej partii kartonów.
5. Składanie i klejenie pudeł kartonowych
Zadrukowana i wykrojona tektura jest składana do kształtu pudełka i klejona. Automatyczne klejenie zastępuje pracę ręczną, redukując koszty pracy i zwiększając wydajność.
6. Zszywanie pudeł kartonowych
Sterowanie elektroniczną krzywką umożliwia zszywanie bez zatrzymywania taśmy transportowej. Liczba zszyć oraz ich rozstaw mogą być swobodnie regulowane, a krzywa ruchu generowana jest w czasie rzeczywistym.
7. Odbiór i sztaplowanie gotowych kartonów
Gotowe kartony są porządkowane i sztaplowane, a następnie transportowane do wiązarki zgodnie z ustawioną liczbą sztuk w pakiecie. Rozwiązanie to ogranicza pracę ręczną i skraca czas dalszego pakowania.
Zgodnie z wymaganiami procesu technologicznego, cała linia wykorzystuje sterowniki serii FATEK FBs, połączone za pomocą szybkiej magistrali komunikacyjnej. System sterowania sekcji zszywania oparty jest na nowym sterowniku PLC serii M, współpracującym z serwonapędami SC3 w magistrali EtherCAT. Zastosowano nową metodę sterowania elektroniczną krzywką, umożliwiającą wieloosiową synchronizację oraz szybkie i precyzyjne pozycjonowanie. Interfejs operatorski realizowany jest przez panel HMI serii FATEK P5, a zdalne utrzymanie ruchu możliwe jest dzięki funkcji iAccess w systemie FATEK IoT.
Konfiguracja systemu sterowania
W linii produkcyjnej drukująco-zszywającej do opakowań z tektury falistej kluczową rolę odgrywa odpowiednio zaprojektowana architektura sterowania, zapewniająca synchronizację wszystkich sekcji technologicznych. Całość oparto na sterownikach PLC FATEK, które komunikują się ze sobą za pomocą szybkiego protokołu Fatek. Takie rozwiązanie umożliwia sprawną wymianę danych pomiędzy poszczególnymi modułami linii oraz stabilną pracę w środowisku o wysokiej dynamice procesów.
Sekcja zszywania została wyposażona w sterownik PLC serii M, współpracujący z serwonapędami SC3 w magistrali EtherCAT. Zastosowanie elektronicznej krzywki pozwala na precyzyjną synchronizację wielu osi oraz szybkie i dokładne pozycjonowanie, nawet przy dużych prędkościach produkcyjnych. Dzięki temu możliwe jest utrzymanie wysokiej jakości zszywania bez konieczności mechanicznych regulacji.
Obsługa systemu realizowana jest za pośrednictwem panelu operatorskiego P5 HMI firmy FATEK, który zapewnia intuicyjną kontrolę parametrów produkcji oraz dostęp do funkcji diagnostycznych. Dodatkowo integracja z rozwiązaniem FATEK IoT i funkcją iAccess umożliwia zdalne monitorowanie, serwis oraz modyfikację ustawień systemu, co znacząco usprawnia utrzymanie ruchu i skraca czas reakcji serwisowej.
Zalety zastosowania PLC i HMI Fatek
Wysoka dynamika produkcji opakowań z tektury falistej wymaga nie tylko wydajnych maszyn, ale przede wszystkim stabilnego i inteligentnego systemu sterowania. Odpowiednio dobrana architektura automatyki decyduje o precyzji procesu, szybkości przezbrojeń oraz niezawodności całej linii.
Wysoka stabilność systemu i odporność na zakłócenia
Elektroniczna krzywka oraz szybkie przetwarzanie danych w sterowniku ruchu serii M działają niezależnie od programu logicznego. Dzięki temu nawet przy złożonych, dynamicznych zadaniach system zachowuje stabilność, wysoką prędkość pracy i precyzję zszywania.
Wizualne programowanie ruchu
Sterowniki PLC FATEK serii M umożliwiają programowanie w środowisku Motion Flow, pozwalając na intuicyjne, graficzne planowanie ruchów bez konieczności skomplikowanego kodowania.
Komunikacja magistrali EtherCAT
Sterownik może jednocześnie obsługiwać do 16 osi serwonapędów w magistrali EtherCAT bez potrzeby stosowania dodatkowych modułów ruchu, zapewniając precyzyjną synchronizację wieloosiową.
Szybka komunikacja między sterownikami
Interfejs RS485 umożliwia komunikację z prędkością 921,6 Kbps, co idealnie sprawdza się w rozproszonych systemach sterowania czasu rzeczywistego.
Funkcja zapisywania receptur
Panel HMI umożliwia zapisywanie i szybkie przywoływanie parametrów produkcyjnych, co znacząco skraca czas przezbrojeń i ułatwia zmianę formatu.
Zdalne utrzymanie ruchu (IoT)
Integracja z FATEK IoT i funkcją iAccess pozwala na zdalne monitorowanie, diagnostykę i modyfikację programów PLC oraz HMI.
Obecnie w naszej ofercie znajdziesz panele HMI P5B 7″ i 10” z zaawansowanymi funkcjami w promocyjnej cenie.
Sprawdź również promocję na zestaw startowy z najszybszym sterownikiem w branży – PLC M Starter KIT!

Zapisz się na newsletter!
Newsletter pojawi się wkrótce!