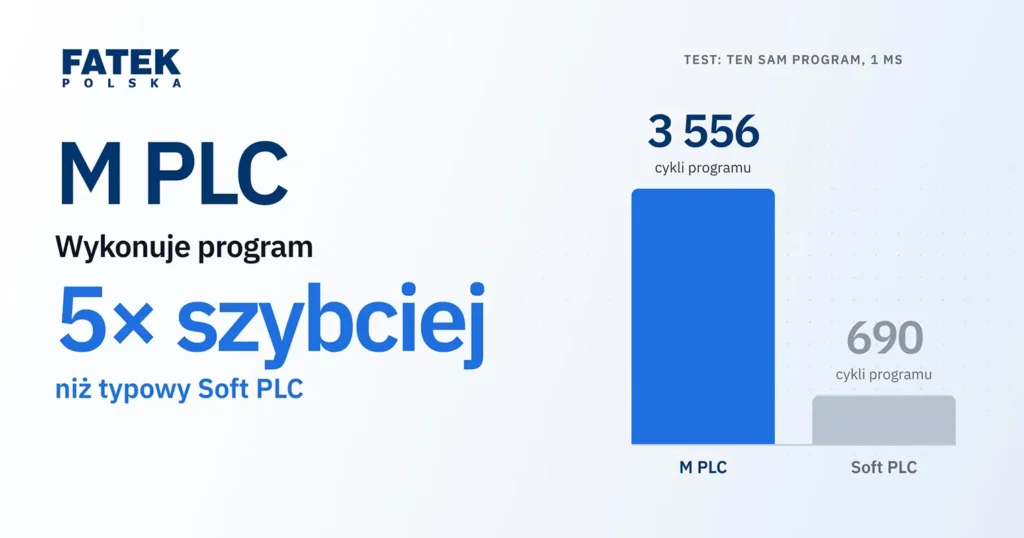
Od tego, ile operacji sterownik wykona w jednostce czasu, zależy przepustowość i dokładność całej linii produkcyjnej. Sterowniki FATEK serii M wykonują program w czysto sprzętowej architekturze – według testów producenta instrukcja podstawowa zajmuje im 0,8 ns, a w ciągu 1 ms sterownik wykonuje 3 556 cykli programu. To ponad 5 razy więcej niż typowy Soft
Blog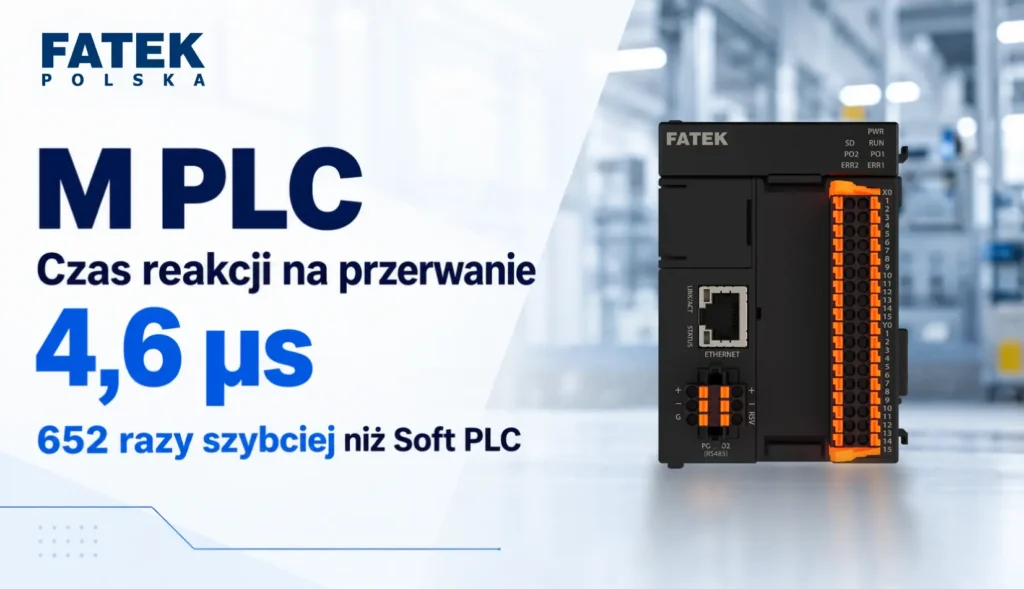
Na szybkich liniach produkcyjnych o precyzji decyduje czas reakcji sterownika PLC. Kilka milisekund opóźnienia może oznaczać etykietę naklejoną w złym miejscu albo cięcie poza znacznikiem. Sterowniki FATEK serii M obsługują przerwania sprzętowe – według testów producenta reagują w 4,6 µs, czyli około 652 razy szybciej niż typowy Soft PLC. 4,6µs Czas reakcji na przerwanie –
Blog
Wybór odpowiedniego sterownika PLC nie powinien ograniczać się wyłącznie do liczby wejść i wyjść, szybkości procesora czy obsługiwanych protokołów komunikacyjnych. Równie istotny jest sposób zasilania jednostki. W praktyce projektant najczęściej wybiera pomiędzy sterownikiem PLC AC a sterownikiem PLC DC. Które rozwiązanie będzie lepsze? Wszystko zależy od rodzaju maszyny, zastosowanych komponentów oraz planowanej rozbudowy systemu automatyki.
Blog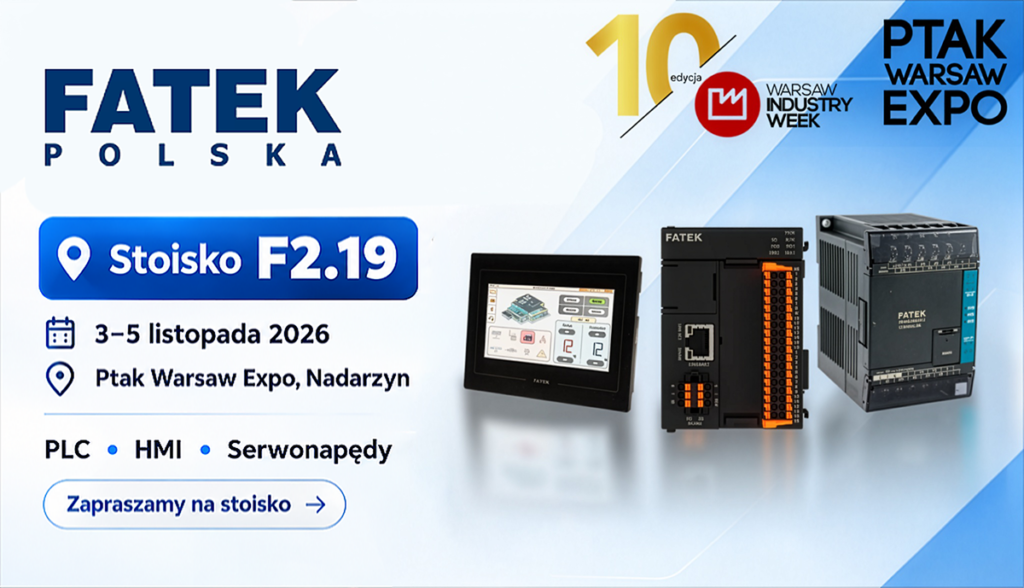
Zapraszamy na stoisko Fatek Polska podczas Warsaw Industry Week 2026. Targi odbędą się w dniach 3–5 listopada 2026 r. w centrum wystawienniczym Ptak Warsaw Expo w Nadarzynie, w godzinach 10:00–17:00. Znajdziesz nas w hali F, na stoisku F2.19. Pokażemy niezawodne urządzenia do automatyzacji maszyn: sterowniki PLC, panele HMI i serwonapędy. Wszystkie pochodzą od jednego
Aktualności Blog
W automatyce przemysłowej ciepło najbardziej skraca życie elektroniki. Tradycyjne sterowniki przy dużym obciążeniu potrzebują wentylatorów i dużych radiatorów, żeby utrzymać bezpieczną temperaturę. Seria FATEK M to sterownik typu Hard PLC. Dzięki swojej architekturze sprzętowej pobiera mało energii i wytwarza niewiele ciepła. Czym jest FATEK M PLC? M PLC to sterownik przemysłowy zbudowany na zintegrowanym układzie
Blog
Wybór odpowiedniego sterownika PLC to jeden z kluczowych etapów projektowania nowej maszyny lub modernizacji linii produkcyjnej. Choć wydajność procesora czy obsługa protokołów komunikacyjnych są niezwykle istotne, w praktyce inżynierskiej punktem wyjścia niemal zawsze jest bilans sygnałów. Jako Fatek Polska – od lat pomagamy automatykom i integratorom budować niezawodne układy sterowania. Odpowiedzmy sobie na pytanie: jak
Blog
HMI to interfejs, za pomocą którego operator komunikuje się z maszyną lub instalacją przemysłową. W praktyce najczęściej jest to panel operatorski z ekranem dotykowym, który pokazuje stan procesu, udostępnia nastawy, sygnalizuje alarmy i pozwala wykonywać czynności potrzebne podczas produkcji, przezbrojenia lub serwisu. Panel HMI nie zastępuje sterownika PLC. Sterownik realizuje logikę maszyny, analizuje sygnały i
Blog
Precyzyjne pozycjonowanie jest jednym z kluczowych zadań w nowoczesnej automatyce przemysłowej. Dotyczy między innymi maszyn pakujących, etykietujących, dozujących, tnących oraz systemów transportowych. W takich aplikacjach sterownik PLC musi nie tylko realizować standardową logikę maszyny, ale także sprawnie obsługiwać szybkie sygnały impulsowe, enkodery i napędy. Seria FBs marki Fatek obejmuje jednostki o różnych możliwościach: od ekonomicznych
Blog
Sterowniki PLC do małych maszyn – kiedy warto wybrać serię B1? W projektowaniu systemów automatyki dla mniejszych aplikacji inżynierowie często stają przed dylematem: jak zapewnić wysoką wydajność, nie przepłacając za funkcje, które w danej maszynie nigdy nie zostaną wykorzystane? Kluczem do sukcesu jest wybór odpowiedniej jednostki sterującej. W ofercie marki Fatek jedną z najciekawszych opcji
Blog
Seria FBs czy seria B1/B1z – porównanie sterowników PLC Fatek Wybór odpowiedniej jednostki sterującej to fundament każdego projektu z zakresu automatyki przemysłowej. Choć na pierwszy rzut oka oba rozwiązania marki Fatek gwarantują wysoką jakość i niezawodność, kluczowe różnice kryją się w szczegółach technicznych oraz przeznaczeniu maszynowym. Decyzja pomiędzy flagową serią FBs a kompaktową linią B1/B1z
Blog